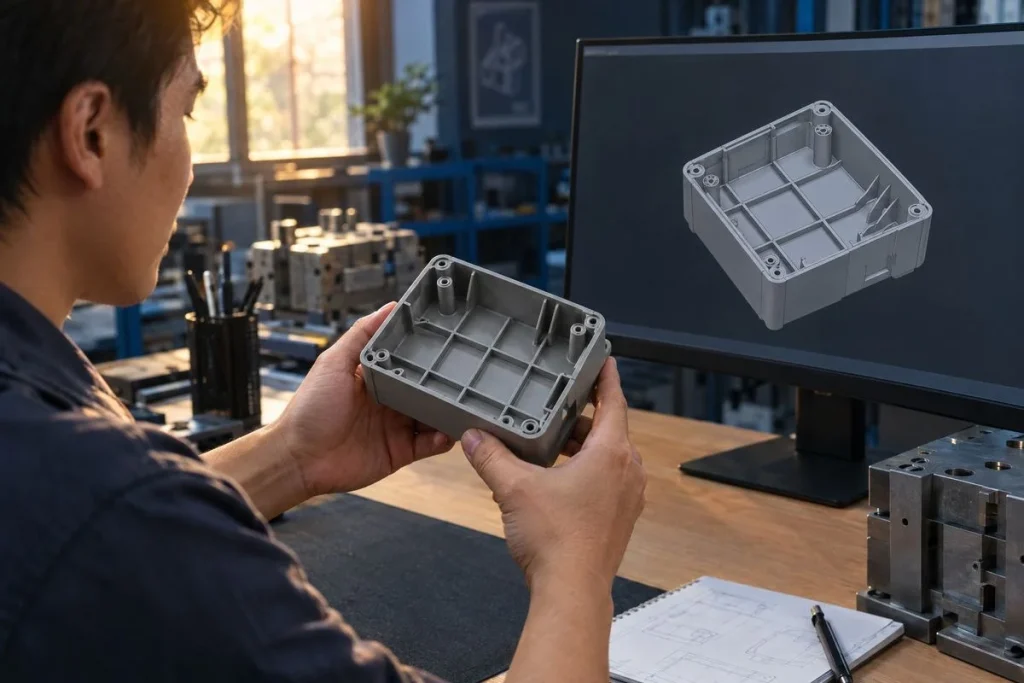
DFM ชิ้นส่วนฉีดพลาสติก: รายการตรวจสอบผนัง ครีบค้ำยัน และมุมถอดแบบก่อนสร้างแม่พิมพ์
ESCR สำหรับขวด HDPE: ออกแบบคำขอทดสอบการแตกร้าวจากความเค้นก่อนใช้สูตรใหม่
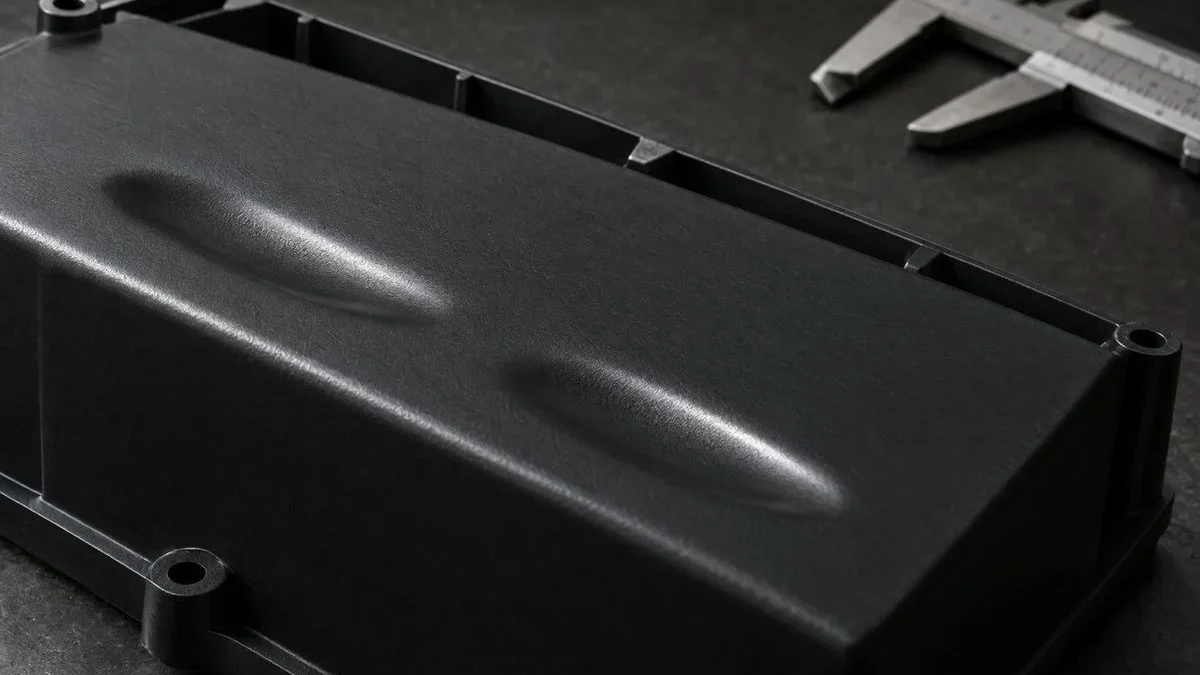
Sink Mark ในงานฉีดพลาสติก: แผนผังวินิจฉัยรอยยุบตัวจากโครงสร้าง แม่พิมพ์ และสภาวะเดินเครื่อง
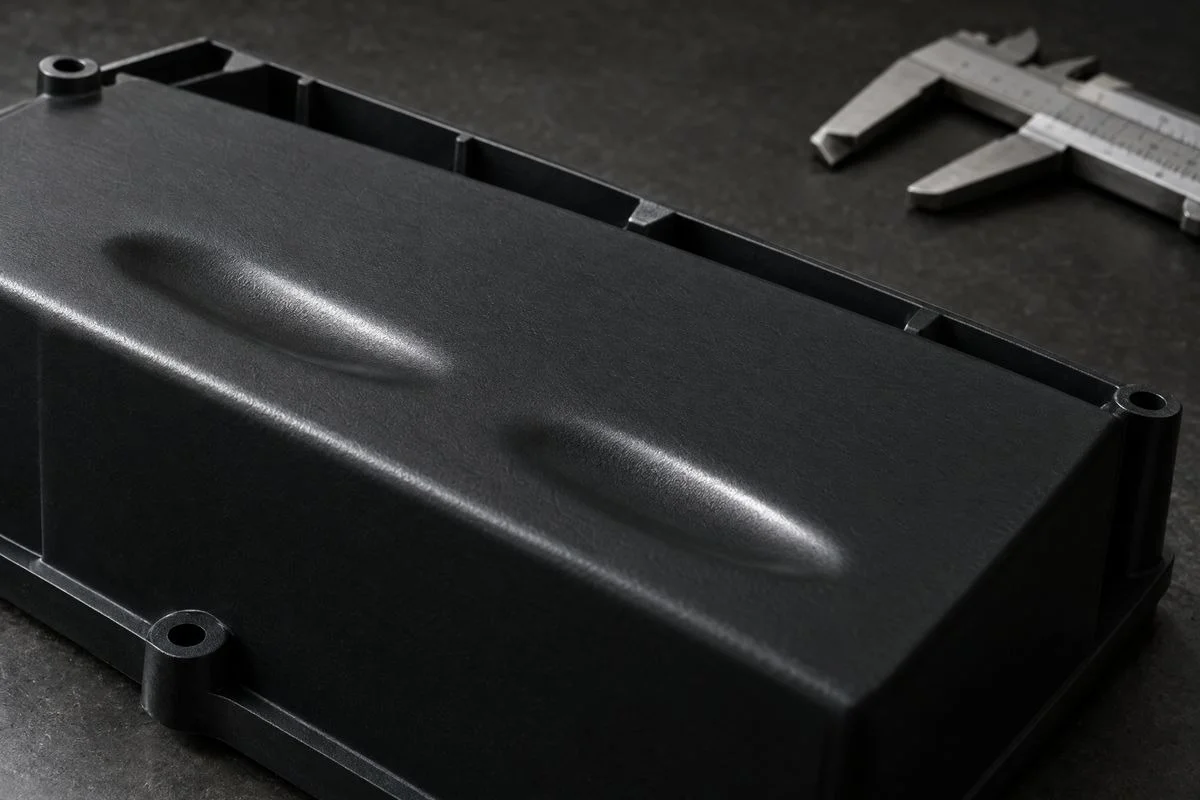
อาการรอยยุบบนพื้นผิวภายนอกของชิ้นส่วนพลาสติก หรือ Sink Mark เกิดจากการที่เนื้อพลาสติกชั้นในยังคงหลอมเหลวและหดตัวดึงรั้งผิวชั้นนอกลงไปในขณะเย็นตัว ซึ่งต้นตออาจเกิดได้ทั้งจากสัดส่วนความหนาในแบบ การระบายความร้อนของแม่พิมพ์ไม่สม่ำเสมอ หรือแรงดันย้ำ (Holding Pressure) ไม่เพียงพอ การแก้ไขอย่างเป็นระบบจึงต้องเริ่มจากการจำแนกตำแหน่งการเกิดเทียบกับจุดที่มีมวลพลาสติกสะสมเพื่อไม่ให้เสียเวลาปรับตั้งเครื่องจักรโดยไร้ทิศทาง
การแยกแยะความแตกต่างระหว่างรอยยุบผิวกับโพรงสุญญากาศภายใน
ก่อนลงมือสืบหาสาเหตุหน้าเครื่อง ช่างเทคนิคต้องแยกอาการของข้อบกพร่องให้ขาดระหว่างผิวภายนอกยุบตัวกับโพรงอากาศด้านใน เพราะทั้งสองอาการเกิดจากกลไกการหดตัวทางความร้อนที่ต่างกัน:
- รอยยุบพลาสติก (Sink Mark): ปรากฏเป็นรอยบุ๋มหรือแอ่งคลื่นบนผิวภายนอกชิ้นงาน มักเกิดกับวัสดุที่มีความยืดหยุ่นหรือผนังภายนอกยังแข็งตัวไม่เต็มที่ แรงตึงจากการหดตัวของแกนกลางจึงดึงรั้งผิวชิ้นงานให้ยุบตัวลงมา
- โพรงสุญญากาศ (Void): ผิวภายนอกยังคงรูปเรียบตรงตามผิวโพรงแม่พิมพ์เนื่องจากชั้นผิวแข็งตัวเร็ว (Frozen Layer) แต่เนื้อพลาสติกด้านในหดตัวเข้าหาผนังรอบด้านจนเกิดเป็นช่องว่างกลวง มักพบในพลาสติกใสหรือชิ้นงานผนังหนามาก
หากตรวจพบว่าเป็นโพรงภายในแต่เข้าใจผิดว่าเป็นรอยยุบ การเพิ่มแรงฉีดหรือลดอุณหภูมิผิวสัมผัสอาจไม่ได้ผลลัพธ์ตามที่ต้องการ
ลำดับขั้นตอนวินิจฉัยข้อบกพร่องตามหลักฐานเชิงประจักษ์
การตรวจสอบเพื่อลดอัตรา defect injection molding ให้ตรงจุด ควรเรียงลำดับการประเมินจากจุดที่ทำได้รวดเร็วไปสู่การปรับแต่งทางกายภาพ:
- ขั้นที่ 1 ตรวจสอบตำแหน่งรอยยุบเทียบกับโครงสร้างชิ้นงาน
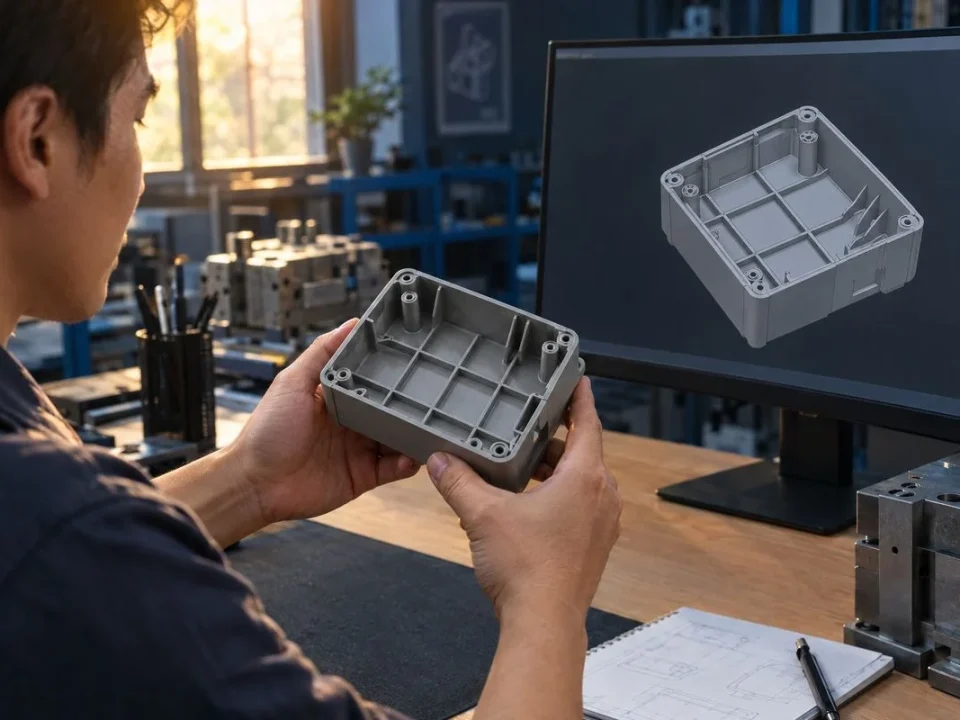
- หากเกิดตรงกับตำแหน่งโคน Rib หรือเสา Boss ด้านหลัง: ตรวจสอบอัตราส่วนความหนาในแบบว่าเกินเกณฑ์ 60% ของผนังหลักหรือไม่
- หากเกิดบริเวณผนังทั่วไปห่างจากแนวสันค้ำยัน: ตรวจสอบสมดุลการระบายความร้อนของแม่พิมพ์และแรงดันย้ำหน้าเครื่อง
- ขั้นที่ 2 ประเมินช่วงเวลาการแข็งตัวของประตูฉีด (Gate Freeze)
- หากทางเข้าพลาสติกแข็งตัวก่อนเนื้อในชิ้นงาน: พิจารณาขยายขนาด Gate หรือเพิ่มความหนาของทางวิ่ง (Runner)
- หากประตูฉีดยังเปิดอยู่ตลอดช่วงเวลาอัดย้ำ: ทดลองปรับเพิ่มระยะเวลาการอัดย้ำ (Holding Time)
- ขั้นที่ 3 ศึกษาการเปลี่ยนแปลงน้ำหนักชิ้นงาน (Part Weight Study)
- หากน้ำหนักชิ้นงานยังเพิ่มขึ้นได้ตามเวลาอัด: ปรับเพิ่มแรงดันย้ำ (Holding Pressure) เพื่อเติมเนื้อพลาสติกชดเชยการหดตัว
- หากน้ำหนักชิ้นงานคงที่แล้วแต่ยังพบรอยยุบ: ปรับลดอุณหภูมิหลอมเหลวของพลาสติก หรือปรับปรุงระบบทางเดินน้ำหล่อเย็น
ตารางเปรียบเทียบปัจจัยต้นตอและแนวทางแก้ไข
การจัดหมวดหมู่สมมติฐานช่วยให้ฝ่ายผลิตและวิศวกรแม่พิมพ์มองเห็นตัวเลือกในการ แก้ปัญหางานฉีด ได้อย่างเป็นระบบ
ด้านที่เกี่ยวข้อง | สาเหตุที่เป็นไปได้ | หลักฐานเชิงประจักษ์ | มาตรการแก้ไขทางเทคนิค |
|---|---|---|---|
การตั้งค่าพารามิเตอร์ (Process) | แรงดันย้ำ (Holding Pressure) ต่ำเกินไป หรือเวลาอัดย้ำสั้นเกินไป | กราฟน้ำหนักชิ้นงานยังไม่ถึงจุดอิ่มตัว น้ำหนักเบากว่าสเปก | ปรับเพิ่มความดันย้ำทีละ 5–10% และขยายเวลาจนกว่า Gate จะแข็งตัวสมบูรณ์ |
การตั้งค่าพารามิเตอร์ (Process) | อุณหภูมิพลาสติกเหลวหรืออุณหภูมิแม่พิมพ์สูงเกินเกณฑ์ | ชิ้นงานใช้เวลาหล่อเย็นนานผิดปกติ ผิวเงาจัด | ลดอุณหภูมิกระบอกฉีดทีละโซน และปรับอัตราไหลของน้ำหล่อเย็นในแม่พิมพ์ |
โครงสร้างแม่พิมพ์ (Tooling) | ขนาด Gate เล็กเกินไป หรือระยะทางจาก Gate ถึงจุดหนาไกลเกินไป | พลาสติกแข็งตัวปิดทางเข้าก่อนที่แรงดันย้ำจะส่งไปถึงจุดที่มีมวลหนา | ปรับตำแหน่งหรือขยายหน้าตัดของ Gate เพื่อยืดระยะเวลาส่งผ่านแรงดัน |
โครงสร้างแม่พิมพ์ (Tooling) | มีจุดสะสมความร้อน (Hot Spot) ในโพรงแม่พิมพ์ | รอยยุบเกิดซ้ำเฉพาะ Cavity เดิม หรือจุดที่ท่อระบายความร้อนเข้าไม่ถึง | ปรับปรุงทางเดินน้ำหล่อเย็น หรือเสริมแท่งระบายความร้อนทองแดงเบริลเลียม |
การออกแบบผลิตภัณฑ์ (Part Design) | ความหนาบริเวณฐาน Rib หรือ Boss เกิน 60% ของผนังหลัก | เกิดรอยบุ๋มตามแนวสันอย่างสม่ำเสมอในทุกสภาวะฉีด | คว้านเนื้อพลาสติกด้านหลัง (Coring) หรือลดความหนาของโคนโครงสร้าง |
การควบคุมเสถียรภาพแม่พิมพ์เพื่อป้องกันตำหนิผิวระยะยาว
การปรับจูนค่าแรงดันหน้าเครื่องฉีดเป็นเพียงการแก้ปัญหาเฉพาะหน้าในกรอบจำกัด หากโครงสร้างแม่พิมพ์มีจุดบกพร่องเรื่องการกระจายความร้อน การขึ้นรูปชิ้นงานต่อเนื่องในระดับหมื่นถึงแสนชิ้นจะสร้างของเสียสะสม การเลือกผลิตชิ้นงานร่วมกับผู้ผลิตที่มีมาตรฐานด้านแม่พิมพ์ฉีดอย่าง Union Thai Polyplast ในสายการผลิต ชิ้นส่วนพลาสติกวิศวกรรมความแม่นยำสูง ช่วยตัดความเสี่ยงตั้งแต่กระบวนการออกแบบทางเดินระบายความร้อน การวางตำแหน่ง Gate ให้สอดคล้องกับพฤติกรรมการไหลของเรซินแต่ละเกรด ทำให้ชิ้นงานมีความหนาแน่นสม่ำเสมอ ผิวเรียบเนียน และลดรอบเวลาการผลิตได้อย่างมั่นคง
ประเด็นเชิงลึกเกี่ยวกับการแก้ไขรอยยุบบนชิ้นงาน
การบันทึกประวัติการทดลองเพื่อควบคุมพิกัดชิ้นงาน
การระบุสาเหตุของรอยยุบบนชิ้นส่วนพลาสติกต้องอาศัยการทดลองทีละตัวแปรและบันทึกผลการเปลี่ยนแปลงอย่างเป็นลายลักษณ์อักษร การหลีกเลี่ยงการปรับตั้งค่าหน้าเครื่องพร้อมกันหลายจุดจะช่วยให้ทีมงานทราบขีดจำกัดที่แท้จริงของแม่พิมพ์ เมื่อรวบรวมหลักฐานชัดเจนว่าปัญหาเกิดจากความหนาของชิ้นงานหรือการระบายความร้อน การตัดสินใจย้อนกลับไปปรับแต่งแม่พิมพ์จะทำได้อย่างมั่นใจและไม่สูญเสียงบประมาณซ้ำซ้อน
นำตัวอย่างชิ้นงานที่มีตำหนิและข้อมูลการฉีด เพื่อตรวจสอบสมมติฐานและแนวทางปรับปรุงแม่พิมพ์ร่วมกับฝ่ายเทคนิค
โทร: 08-9891-2078, 0-2707-6325