วิธีคำนวณ Brimful Capacity และ Headspace เพื่อควบคุมปริมาตรบรรจุขวดพลาสติก
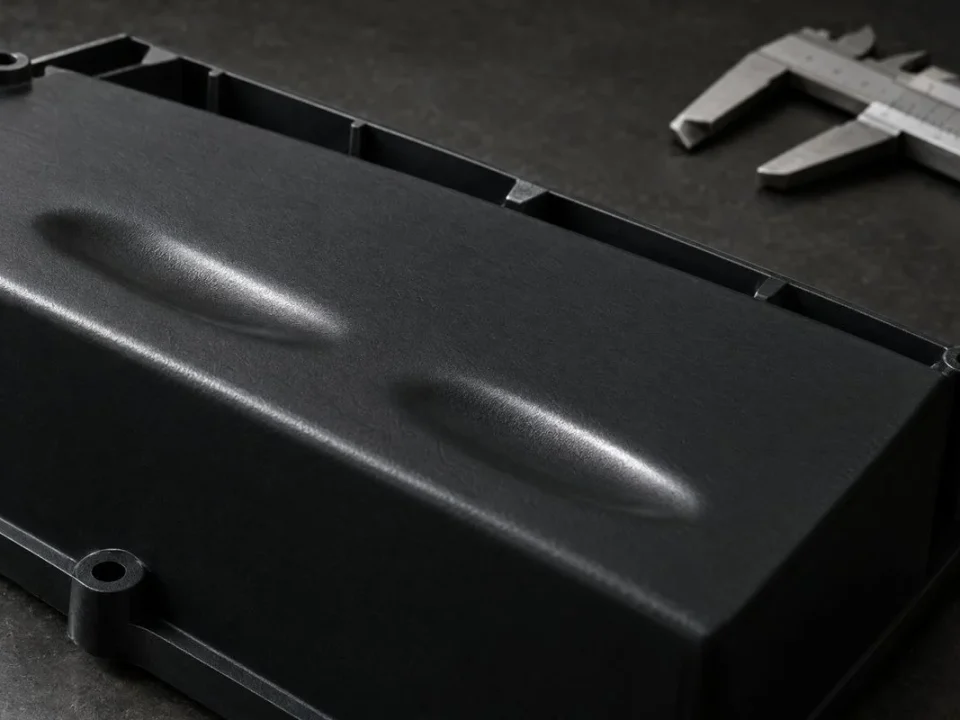
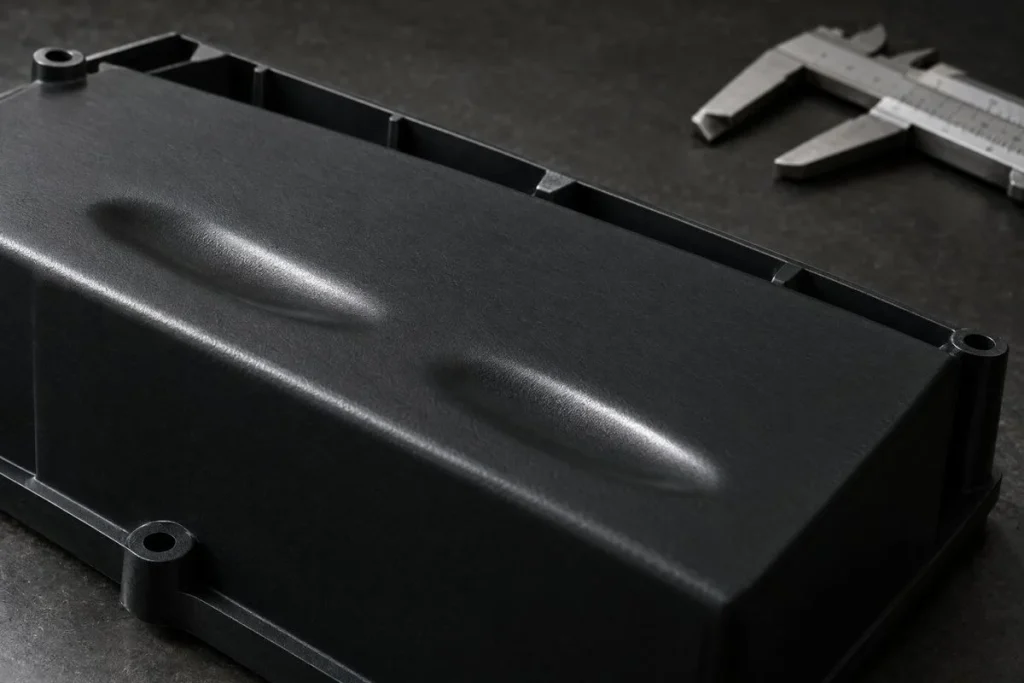
Sink Mark ในงานฉีดพลาสติก: แผนผังวินิจฉัยรอยยุบตัวจากโครงสร้าง แม่พิมพ์ และสภาวะเดินเครื่อง
DFM ชิ้นส่วนฉีดพลาสติก: รายการตรวจสอบผนัง ครีบค้ำยัน และมุมถอดแบบก่อนสร้างแม่พิมพ์
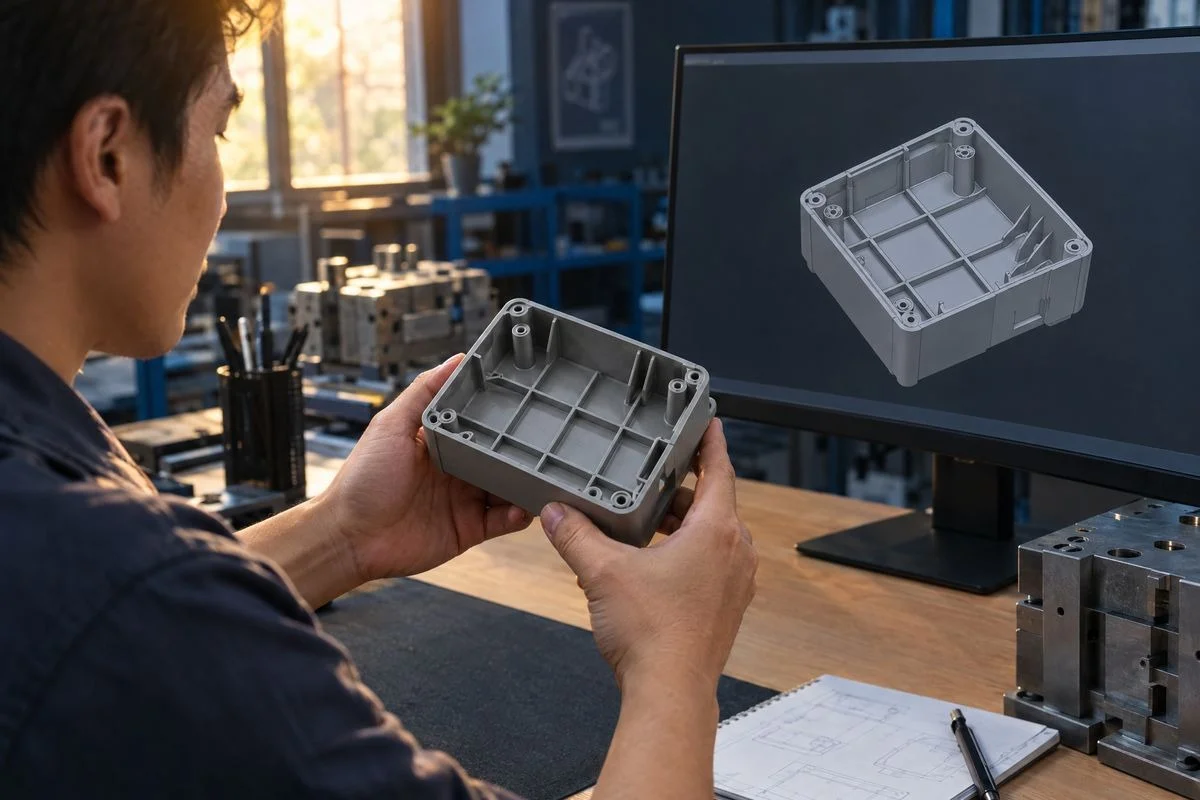
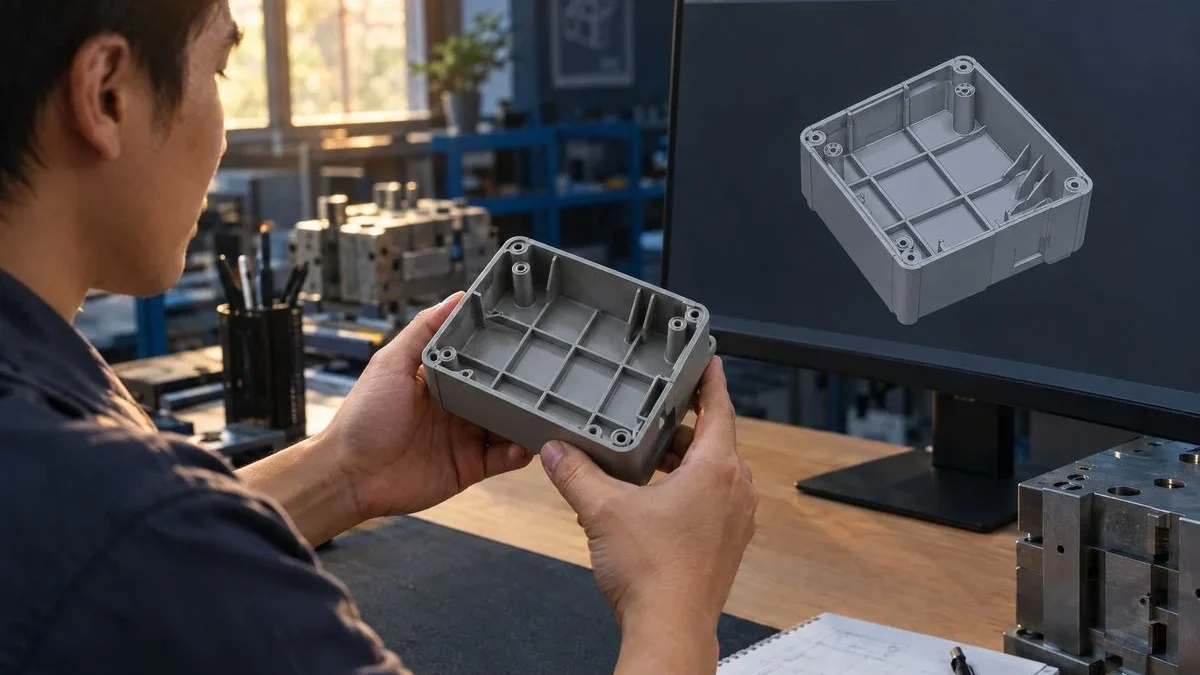
ความสำเร็จในการขึ้นรูปชิ้นงานพลาสติกให้ได้ตามพิกัดแบบเริ่มต้นจากการตรวจสอบความพร้อมด้านการผลิต หรือ DFM (Design for Manufacturability) เพื่อระบุจุดเสี่ยงทางเรขาคณิตที่อาจก่อให้เกิดตำหนิ การบิดงอ หรือแรงดึงติดในแม่พิมพ์ การทบทวนรายละเอียดร่วมกันระหว่างผู้ออกแบบและโรงงานผลิตก่อนการตัดเหล็กแม่พิมพ์ ช่วยตัดวงจรการแก้ไขแบบซ้ำซ้อนและควบคุมงบประมาณโครงการได้อย่างมีประสิทธิภาพ
ข้อมูลทางเทคนิคตั้งต้นที่ต้องมีก่อนเริ่มทบทวนแบบ
การประเมินความพร้อมในการผลิตไม่สามารถพิจารณาเฉพาะรูปทรงบนหน้าจอคอมพิวเตอร์เพียงอย่างเดียวได้ วิศวกรต้องนำข้อมูลคุณสมบัติวัสดุและเงื่อนไขการใช้งานจริงมาผสานร่วมกัน:
- ชนิดและเกรดเม็ดพลาสติก: ค่าอัตราการไหลของน้ำพลาสติก (Melt Flow Index: MFI) และอัตราการหดตัว (Shrinkage Rate) ของเรซินแต่ละชนิดส่งผลต่อการวางขนาดโพรงแม่พิมพ์โดยตรง
- ข้อกำหนดการประกอบและรับแรง: จุดรับแรงดึง แรงบิด หรือจุดยึดสลักเกลียว (Bosses) ที่ต้องการความแข็งแรงเชิงกล
- ลักษณะพื้นผิวสัมผัส: ระดับความเรียบเงาหรือการกัดลายผิว (Texture/Grain) ซึ่งมีผลต่อแรงเสียดทานขณะปลดชิ้นงาน
- สภาพแวดล้อมที่ชิ้นงานต้องเผชิญ: สารเคมี อุณหภูมิใช้งาน และรังสี UV ที่ส่งผลต่อพฤติกรรมของเนื้อพลาสติกในระยะยาว
การควบคุมความหนาผนังชิ้นงานเพื่อป้องกันการเสียรูป
หนึ่งในปัจจัยหลักที่ส่งผลต่อคุณภาพในการ ออกแบบชิ้นส่วนพลาสติก คือการรักษาความหนาของผนังหลัก (Nominal Wall Thickness) ให้มีความสม่ำเสมอทั่วทั้งชิ้นงาน การเปลี่ยนแปลงความหนาอย่างฉับพลันจะทำให้พลาสติกหลอมเหลวในแม่พิมพ์เย็นตัวลงไม่พร้อมกัน จนเกิดความเค้นตกค้าง (Residual Stress)
หากชิ้นงานจำเป็นต้องมีส่วนที่หนาต่างกัน ต้องออกแบบให้มีรัศมีความลาดเอียง (Chamfer หรือ Fillet Radius) เชื่อมต่ออย่างค่อยเป็นค่อยไป การลดความหนาของส่วนที่หนาเกินความจำเป็นด้วยการคว้านเนื้อ (Coring Out) จะช่วยลดรอบเวลาในการฉีด (Cycle Time) และป้องกันปัญหารอยยุบตัวหรือโพรงอากาศภายในเนื้อชิ้นงาน
กฎเกณฑ์โครงสร้าง ครีบค้ำยัน และมุมปลดชิ้นงาน
การเสริมความแข็งแรงให้กับโครงสร้างชิ้นงานโดยไม่เพิ่มความหนาของผนังหลักทำได้โดยการใส่ครีบ แต่การกำหนดขนาดต้องอิงตามหลักวิศวกรรมแม่พิมพ์:
- สัดส่วน rib พลาสติก: ความหนาบริเวณโคนครีบควรอยู่ที่ประมาณ 40% ถึง 60% ของความหนาผนังหลักที่ครีบนั้นยึดติดอยู่ หากออกแบบโคนครีบหนาเกินไป ความร้อนที่สะสมบริเวณจุดตัดจะดึงผิวพลาสติกฝั่งตรงข้ามจนเกิดรอยยุบตัว
- ระยะห่างและความสูงของครีบ: ความสูงของครีบไม่ควรเกิน 3 เท่าของความหนาผนังหลัก และควรเว้นระยะห่างระหว่างครีบอย่างน้อย 2 เท่าของความหนาผนัง เพื่อให้ระบายความร้อนในแม่พิมพ์ได้ทั่วถึง
- การกำหนด draft angle: ผิวชิ้นงานทุกด้านที่ขนานกับแนวเปิด-ปิดแม่พิมพ์ต้องมีมุมเอียงเพื่อลดแรงเสียดทานขณะถอดชิ้นงาน โดยทั่วไปกำหนดมุมเอียงขั้นต่ำ 1° ถึง 2° ต่อด้าน สำหรับพื้นผิวขัดเงา และจำเป็นต้องเพิ่มมุมเอียงอีก 1° ถึง 1.5° ต่อทุกความลึกของลายผิวสัมผัส 0.025 มม. เมื่อมีงานกัดลาย
จุดเข้าฉีด แนวประกบแม่พิมพ์ และตำแหน่งหมุดดัน
การส่งผ่านน้ำพลาสติกเข้าสู่โพรงแบบเป็นอีกจุดสำคัญที่ต้องตกลงร่วมกับช่างทำแม่พิมพ์ตั้งแต่ขั้นตอน DFM:
- ตำแหน่งทางเข้าพลาสติก (Gate Location): ควรวางในตำแหน่งที่หนาที่สุดของชิ้นงานเพื่อให้น้ำพลาสติกไหลไปสู่ส่วนที่บางกว่า และต้องกำหนดทิศทางเพื่อไม่ให้เกิดแนวประสานเนื้อพลาสติก (Weld Line) ในจุดที่ต้องรับแรงทางกลหรือผิวโชว์ด้านหน้า
- แนวประกบแม่พิมพ์ (Parting Line): เลี่ยงการวางรอยประกบในตำแหน่งที่มีหน้าที่ประกบแนบสนิทหรือแนวซีลกันรั่ว และวางแผนเก็บรอยครีบ (Flash) ที่อาจเกิดขึ้นในอนาคต
- รอยหมุดดันชิ้นงาน (Ejector Pin Marks): ออกแบบตำแหน่งหมุดดันให้อยู่ในบริเวณที่ไม่กระทบต่อความสวยงามและการประกอบชิ้นส่วน พร้อมจัดขนาดพื้นที่รองรับแรงดันไม่ให้ชิ้นงานบิดงอหรือเกิดรอยขาว (Stress Mark) ระหว่างปลดแบบ
รายการตรวจสอบ DFM สำหรับลงนามอนุมัติแบบ
ตารางนี้ใช้เป็นเกณฑ์ทบทวนร่วมกันระหว่างฝ่ายออกแบบผลิตภัณฑ์และทีมวิศวกรรมแม่พิมพ์ก่อนดำเนินการสั่งผลิต Tooling:
รายการตรวจสอบ | เกณฑ์ทางเทคนิคที่แนะนำ | ความเสี่ยงหากไม่ผ่านเกณฑ์ | เอกสารยืนยัน |
|---|---|---|---|
ความสม่ำเสมอของผนัง | ความผันแปรไม่เกิน ±15% ของความcหนาหลัก | ชิ้นงานบิดเบี้ยว โก่งงอ หรือเกิดโพรงอากาศ | แผนภาพตัดขวาง (Section View) |
โคนเสาค้ำยันและ Rib | ความหนาโคน 40%–60% ของผนังหลัก | เกิดรอยยุบตัว (Sink Mark) บนผิวโชว์ | ภาพขยายจุดตัด 3D Model |
มุมเอียงปลดแบบ (Draft) | 1°–2° สำหรับผิวเรียบ, 3°–5° สำหรับผิวลาย | ชิ้นงานติดแม่พิมพ์ ผิวเป็นรอยขูดขีด | แบบวิเคราะห์ Draft Analysis |
มุมมนภายใน (Internal Radius) | รัศมีขั้นต่ำ 50% ของความหนาผนัง | เกิดจุดรวมความเค้น ชิ้นงานแตกหักง่าย | รายงานการกระจายรัศมีมุมมน |
โครงสร้าง Undercut | หลีกเลี่ยง หรือเผื่อระยะสำหรับ Slide Core | โครงสร้างแม่พิมพ์ซับซ้อน ต้นทุนแม่พิมพ์พุ่งสูง | แบบแสดงแนวการเคลื่อนที่ของกลไก |
การเปลี่ยนผ่านจากการออกแบบสู่กระบวนการผลิตจริง
ความสมบูรณ์ของแบบชิ้นงานจะปรากฏชัดเจนเมื่อเข้าสู่กระบวนการฉีดขึ้นรูปจริง การร่วมงานกับผู้ผลิต ชิ้นส่วนพลาสติกและชิ้นส่วนอุตสาหกรรมตามแบบ ที่มีความเชี่ยวชาญด้านแม่พิมพ์อย่าง Union Thai Polyplast ช่วยให้การเปลี่ยนผ่านจากไฟล์ CAD สู่ชิ้นงานจริงเป็นไปตามพิกัดวิศวกรรม ด้วยการนำประสบการณ์หน้างานฉีดมาให้ข้อเสนอแนะเชิงป้องกัน ช่วยปรับแต่งแนวทางการไหลของเนื้อพลาสติกและการระบายความร้อนในแม่พิมพ์ ทำให้กระบวนการผลิตชิ้นงานต่อเนื่องทำได้อย่างมีเสถียรภาพ
ข้อสงสัยทางเทคนิคเกี่ยวกับการตรวจความพร้อมการผลิต
มาตรฐานการตรวจสอบเพื่อความแม่นยำของชิ้นงาน
การดำเนินงานทบทวนความพร้อมด้านการผลิตเป็นเครื่องมือช่วยปิดช่องว่างระหว่างแนวคิดในการออกแบบกับความเป็นจริงในโรงงาน การสละเวลาตรวจสอบรายละเอียดทางเรขาคณิตและข้อจำกัดของกระบวนการฉีดพลาสติกอย่างละเอียดตั้งแต่ก่อนสร้างแม่พิมพ์ ช่วยลดความเสี่ยงเรื่องการแก้ไข Tooling ซ้ำซาก ประหยัดงบประมาณโครงการ และทำให้การส่งมอบชิ้นงานแรกได้คุณภาพตรงตามข้อกำหนดตั้งแต่เริ่มต้น
ส่งไฟล์โมเดล 3 มิติและข้อกำหนดชิ้นส่วน เพื่อประเมินความเป็นไปได้ในการฉีดขึ้นรูปและวิเคราะห์แบบร่วมกับวิศวกรแม่พิมพ์
โทร: 08-9891-2078, 0-2707-6325