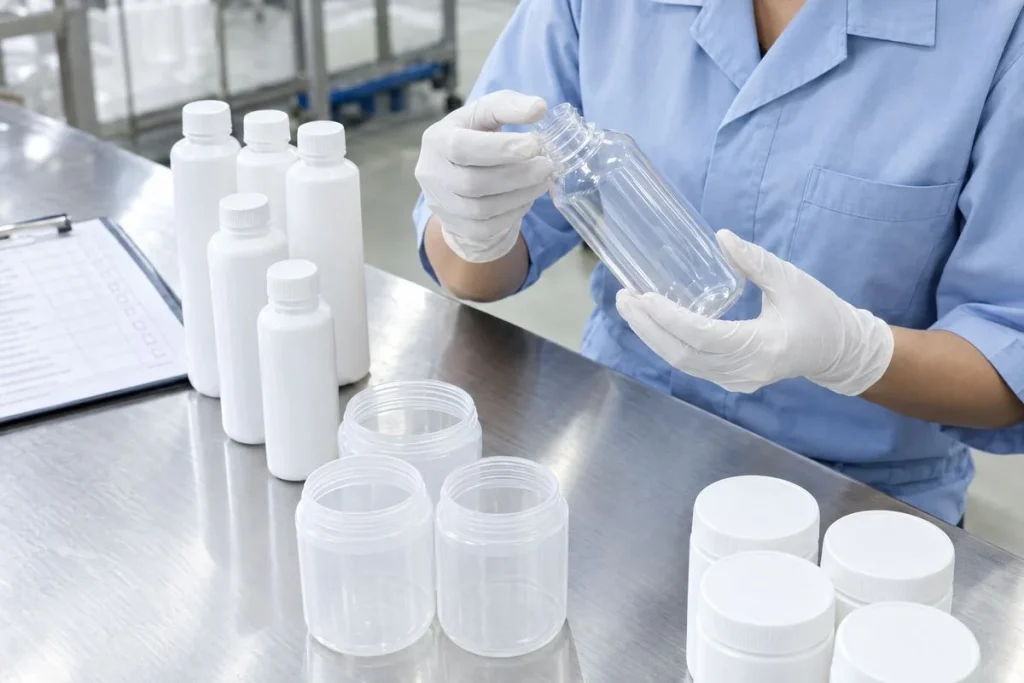
AQL คืออะไร? วิธีตรวจรับขวดและกระปุกพลาสติกตามระดับข้อบกพร่อง
DFM ชิ้นส่วนฉีดพลาสติก: รายการตรวจสอบผนัง ครีบค้ำยัน และมุมถอดแบบก่อนสร้างแม่พิมพ์
วิธีคำนวณ Brimful Capacity และ Headspace เพื่อควบคุมปริมาตรบรรจุขวดพลาสติก
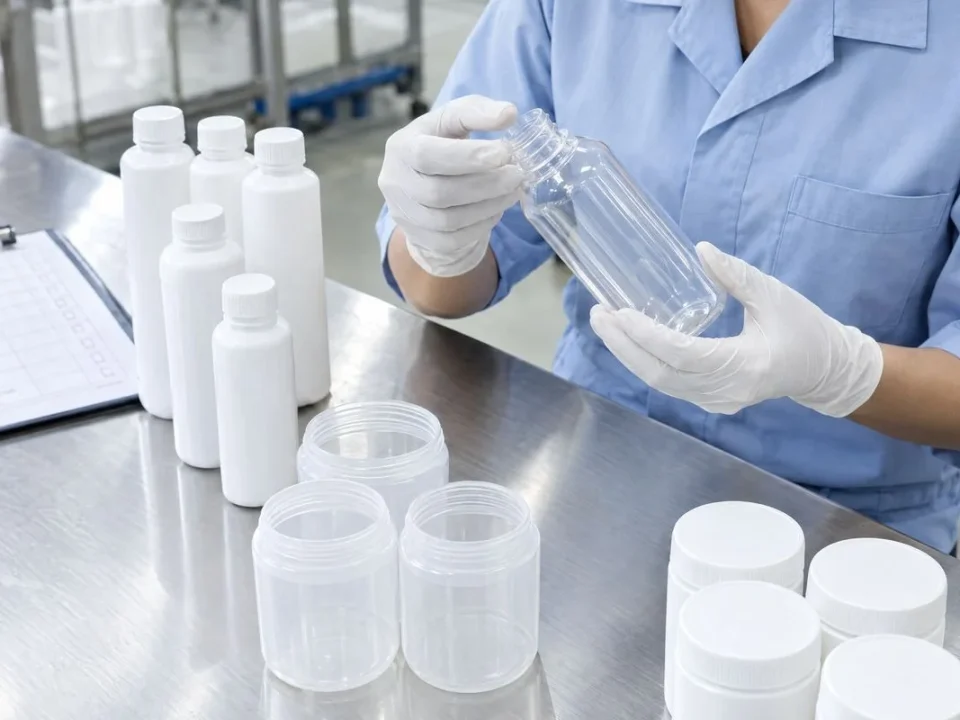
การออกแบบบรรจุภัณฑ์ของเหลวจำเป็นต้องเผื่อพื้นที่ว่างเหนือผิวของเหลว โดยอ้างอิงค่า Brimful Capacity ควบคู่กับปริมาตรสุทธิ เพื่อรองรับการขยายตัวทางความร้อนและชิ้นส่วนของฝาปิด หากผู้สั่งผลิตระบุเฉพาะปริมาตรของเหลวที่ต้องการขายโดยไม่กำหนดความจุรวมจนถึงขอบปากขวด อาจนำไปสู่ปัญหาของเหลวเอ่อล้นขณะลำเลียง หรือเกิดแรงดันสะสมดันให้ฝาโก่งตัวในขั้นตอนการกระจายสินค้า
ความต่างระหว่าง Nominal, Fill Point และ Brimful
การสื่อสารระหว่างวิศวกรบรรจุภัณฑ์และโรงงานผลิตพลาสติกต้องแยกแยะค่าความจุ 3 ระดับออกจากกันอย่างชัดเจน:
- Nominal Capacity (ปริมาตรระบุ): ปริมาณสุทธิของผลิตภัณฑ์ที่ต้องการพิมพ์ลงบนฉลากสินค้า เช่น 250 ml หรือ 500 ml ซึ่งเป็นปริมาตรที่ผู้บริโภคได้รับ
- Fill Point Capacity (ปริมาตรบรรจุจริง): ปริมาตรของเหลวที่เติมลงในขวดจนถึงระดับเส้นความสูงที่กำหนด (Fill Level) เพื่อความสวยงามเมื่อวางบนชั้นวางและเว้นระยะปลอดภัย
- Brimful Capacity (ความจุเต็มปากขวด): ปริมาตรของเหลวสูงสุดที่ขวดสามารถรองรับได้เมื่อเติมน้ำจนปริ่มขอบปากขวดด้านบนสุดโดยไม่มีฝาปิด
ค่าผลต่างระหว่างความจุเต็มปากกับปริมาตรบรรจุจริงคือ headspace ขวด หรือช่องว่างอากาศ ซึ่งทำหน้าที่เป็นพื้นที่กันชนทางกลศาสตร์และอุณหพลศาสตร์
องค์ประกอบคำนวณสเปกและระยะ Headspace
การประเมินสเปก ความจุขวด ต้องคำนึงถึงตัวแปรทางกายภาพหลายด้านพร้อมกัน ไม่สามารถใช้สูตรสัดส่วนคงที่แบบเปอร์เซ็นต์เดียวกับทุกสูตรเคมีภัณฑ์หรือเครื่องสำอางได้
พารามิเตอร์ทางเทคนิค | รายละเอียดที่ต้องระบุในสเปก | ผลกระทบหากคำนวณคลาดเคลื่อน |
|---|---|---|
ปริมาตรจมของฝา (Closure Displacement) | ปริมาตรของท่อดูด, ก้านปั๊ม หรือปลั๊กฝาด้านในที่แทนที่ของเหลว | ของเหลวล้นออกปากขวดทันทีเมื่อขันฝาปิดเข้าที่ |
การขยายตัวเนื่องจากอุณหภูมิ (Thermal Expansion) | ค่าสัมประสิทธิ์การขยายตัวเชิงปริมาตรของสูตรผลิตภัณฑ์ | ขวดบวม โก่งตัว หรือเกิดแรงดันต้านจนฝาเปิดออกระหว่างขนส่ง |
พิกัดความเผื่อของเนื้อพลาสติก (Molding Tolerance) | ความผันแปรของความหนาผนังขวดและแรงยุบตัวจากการเป่าขึ้นรูป (Blow Molding) | ระดับผิวของเหลว (Fill Line) ในแต่ละขวดไม่เท่ากันเมื่อบรรจุด้วยเครื่องจักร |
ความหนาแน่นสัมพัทธ์ (Specific Gravity) | การแปลงค่าน้ำหนักหน่วยกรัมเป็นปริมาตรหน่วยมิลลิลิตร | สินค้าขาดหรือเกินจากปริมาตรที่กฎหมายกำหนด |
ตารางโครงสร้างการระบุความจุขวดตามมาตรฐานสากล
ก่อนส่งแบบสั่งผลิตเข้าสู่กระบวนการเปิดแม่พิมพ์ ฝ่ายออกแบบควรจัดทำตารางระบุค่าความจุและพิกัดความเผื่ออย่างเป็นระบบเพื่อใช้เป็นเกณฑ์ตรวจสอบร่วมกัน:
รายการตรวจสอบ (Parameter) | ค่ามาตรฐาน (Nominal) | พิกัดความเผื่อ (Tolerance) | เครื่องมือและวิธีทดสอบ |
|---|---|---|---|
Brimful Volume | กำหนดตาม drawing (เช่น 280 ml) | ± 3.0 – 5.0 ml | ชั่งน้ำหนักน้ำบริสุทธิ์ที่อุณหภูมิ 20°C จนปริ่มปากขวด |
Fill Point Height | ระยะห่างจากขอบปากถึงผิวของเหลว (เช่น 25 mm) | ± 1.5 mm | ใช้วัดด้วย Depth Gauge หรือสายวัดระดับแบบเข็ม |
Headspace Ratio | สัดส่วนพื้นที่ว่าง (ทั่วไป 8% – 15% ของความจุรวม) | ตามข้อกำหนดความดัน | คำนวณจากสูตร: [(Brimful - ปริมาตรจริง) / Brimful] × 100 |
Weight Specification | น้ำหนักพลาสติกของตัวขวดเปล่า (เช่น 24.0 g) | ± 0.8 g | เครื่องชั่งดิจิทัลความละเอียด 2 ตำแหน่ง |
การทดสอบเสมือนจริงบนสายบรรจุก่อนอนุมัติ Drawing
ก่อนที่ทีมงานจะอนุมัติแบบทางวิศวกรรม (Drawing Freeze) การตรวจสอบบนหน้ากระดาษอย่างเดียวไม่เพียงพอต่อการยืนยันประสิทธิภาพในการผลิตจริง ควรมีขั้นตอนทดสอบทางกายภาพดังนี้:
- ทดสอบบรรจุด้วยความเร็วรอบเดินเครื่องจริง: ลำเลียงขวดผ่านสายพานและระบบหัวจ่าย เพื่อสังเกตแรงกระเพื่อม หาก headspace แคบเกินไป การสั่นสะเทือนของสายพานจะทำให้ของเหลวหยดเปื้อนเกลียวคอขวด
- ทดสอบสภาวะแวดล้อมสุดขั้ว (Stability & Chamber Test): นำขวดที่บรรจุและปิดฝาเสร็จสมบูรณ์เข้าตู้อบอุณหภูมิ 45°C–50°C เพื่อสังเกตการขยายตัวของอากาศและของเหลว พร้อมทั้งทดสอบในสภาวะสุญญากาศเพื่อประเมินความแข็งแรงของเกลียว
- จัดเก็บตัวอย่างขอบเขต (Golden Sample & Limit Sample): เก็บชิ้นงานตัวอย่างที่มีค่าความจุเต็มปากที่ขอบบนและขอบล่างของเกณฑ์ยอมรับ เพื่อใช้เปรียบเทียบเมื่อมีการปรับตั้งพารามิเตอร์ของเครื่องเป่าขวด
การผสานงานวิศวกรรมแม่พิมพ์เพื่อคุมมิติบรรจุภัณฑ์
ความแม่นยำของปริมาตรภายในขวดขึ้นอยู่กับความเสถียรของเนื้อพลาสติกและการกระจายความหนาในแม่พิมพ์เป่า การเลือกใช้ ขวดพลาสติกสำหรับบรรจุภัณฑ์อุตสาหกรรมและเคมีภัณฑ์ ร่วมกับผู้เชี่ยวชาญการผลิตอย่าง Union Thai Polyplast ช่วยลดปัญหาการเบี่ยงเบนของขนาดความจุ ด้วยการวิเคราะห์การไหลของเม็ดพลาสติกและควบคุมน้ำหนักพรีฟอร์มอย่างเคร่งครัด ทำให้ระดับความจุเต็มปากและเส้นระดับบรรจุมีความสม่ำเสมอในทุกรอบการผลิต ช่วยให้กระบวนการตั้งเครื่องบรรจุอัตโนมัติทำงานได้อย่างราบรื่น
ข้อสงสัยทางเทคนิคเรื่องความจุและพื้นที่ว่างในขวด
มาตรฐานสเปกที่ถูกต้องเพื่อความราบรื่นในไลน์ผลิต
การระบุค่าความจุของขวดพลาสติกอย่างละเอียดทั้งปริมาตรใช้งานจริงและปริมาตรเต็มปากขวด เป็นพื้นฐานสำคัญในการลดความสูญเสียในกระบวนการบรรจุ การสร้างความชัดเจนในเอกสารทางวิศวกรรมตั้งแต่ขั้นตอนเขียนแบบช่วยป้องกันข้อผิดพลาดในการเปิดแม่พิมพ์ และทำให้การทำงานร่วมกันระหว่างแบรนด์กับโรงงานผลิตดำเนินไปบนข้อเท็จจริงทางเทคนิคที่ตรวจสอบได้
โทร: 08-9891-2078, 0-2707-6325