Functional Drink ควรใช้ขวด Functional Drink แบบไหนตามสูตรและการบรรจุ
วิธีคำนวณ Brimful Capacity และ Headspace เพื่อควบคุมปริมาตรบรรจุขวดพลาสติก
AQL คืออะไร? วิธีตรวจรับขวดและกระปุกพลาสติกตามระดับข้อบกพร่อง
การตัดสินใจปล่อยผ่านหรือกักลอตสินค้าในการตรวจรับบรรจุภัณฑ์อาศัยเกณฑ์ AQL (Acceptance Quality Limit) ตามกรอบมาตรฐานสากล ISO 2859-1 เพื่อกำหนดขีดจำกัดสัดส่วนของเสียที่ยอมรับได้ในทางสถิติ การประเมินคุณภาพด้วยวิธีนี้ช่วยให้ทีมควบคุมคุณภาพ (QA) และฝ่ายจัดซื้อมีเกณฑ์ตัดสินใจเชิงปริมาณที่ตรงกัน หลีกเลี่ยงข้อพิพาทเรื่องมาตรฐานความสวยงาม และลดความเสี่ยงจากการหยุดชะงักของสายการบรรจุอัตโนมัติ
การกำหนดหน่วยลอตและขอบเขตตัวอย่าง
ความแม่นยำของการสุ่มตรวจขึ้นอยู่กับความสม่ำเสมอของลอตผลิต (Homogeneous Lot) หากสินค้าในหนึ่งเที่ยวส่งมอบมาจากหลายกะการผลิต หรือใช้วัตถุดิบพลาสติกต่างลอตกัน ฝ่าย QA ต้องแยกการสุ่มตรวจตามเงื่อนไขการผลิตจริง ไม่ควรรวมประเมินเป็นลอตใหญ่ก้อนเดียว
- การระบุหน่วยลอต (Lot Definition): กำหนดให้ 1 ลอตอ้างอิงจากรอบการผลิตเดียวกัน เช่น เลขลอตบนกล่อง (Carton Label), แม่พิมพ์ตัวเดียวกัน หรือการผลิตในกะต่อเนื่องที่ไม่เกิน 24 ชั่วโมง
- การเลือกระดับการตรวจสอบ (Inspection Level): งานตรวจสอบทั่วไปมักใช้ General Inspection Level II เป็นเกณฑ์มาตรฐาน เนื่องจากให้ความสมดุลระหว่างต้นทุนเวลาและประสิทธิภาพในการตรวจจับของเสีย ส่วนระดับพิเศษ (Special Levels S-1 ถึง S-4) สงวนไว้สำหรับการทดสอบแบบทำลายสภาพ เช่น การทดสอบแรงกด (Top Load) หรือการทดสอบรั่วซึมภายใต้สุญญากาศ
การสร้าง Defect Catalogue สำหรับขวดและกระปุกพลาสติก
การจัดหมวดหมู่ Defect ขวดพลาสติก อย่างเป็นรูปธรรมช่วยป้องกันการใช้ดุลยพินิจส่วนบุคคลของพนักงานตรวจรับ โดยแบ่งหมวดความบกพร่องออกเป็น 4 มิติหลัก:
- ด้านความสะอาดและสิ่งแปลกปลอม: คราบน้ำมันเครื่องฉีด, เศษผงพลาสติกตกค้างภายในบรรจุภัณฑ์, ฝุ่น หรือการปนเปื้อนของอนุภาคแปลกปลอม
- ด้านมิติและโครงสร้าง: ความสูงรวม, เส้นผ่านศูนย์กลางคอขวด (Neck Finish), ขนาดเกลียว, ความหนาผนัง และความเอียงของปากขวด
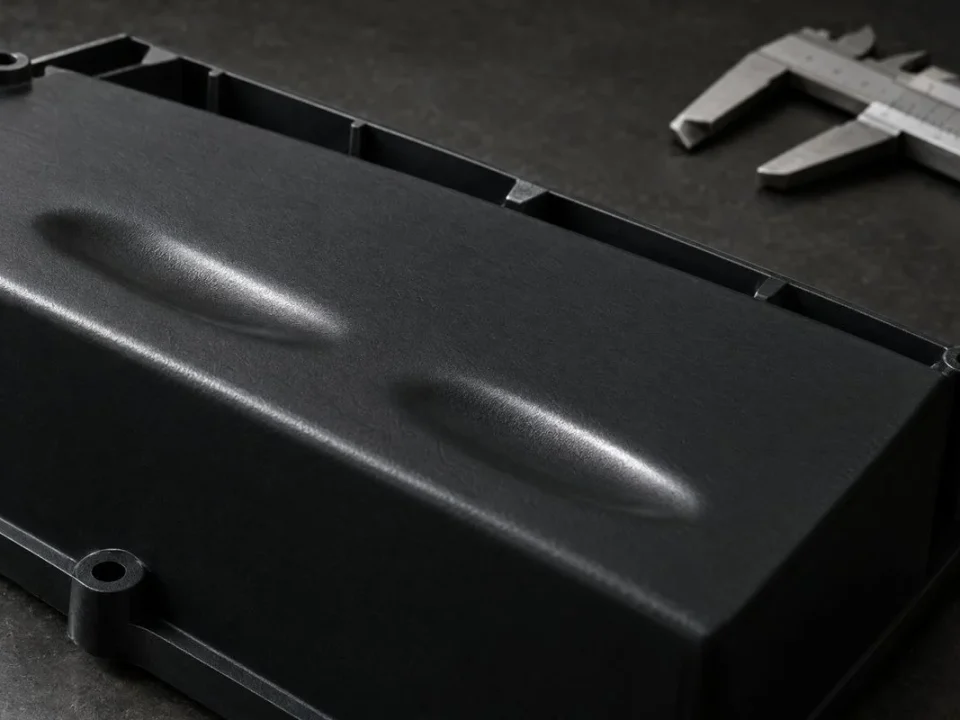
- ด้านผิวสัมผัสและความสวยงาม: รอยยุบตัว (Sink Mark), รอยประสานแนวไหล (Weld Line), เส้นลายริ้วสี (Color Streaks) หรือเสี้ยนครีบพลาสติก (Flash)
- ด้านฟังก์ชันและการประกอบ: การรั่วซึมเมื่อปิดฝา, แรงบิดในการขันปิด (Torque Test), การเสียรูปขณะลำเลียงในสายพาน และความเสถียรของก้นขวด
การจัดระดับความรุนแรง Critical, Major และ Minor
เกณฑ์ AQL จะทำงานได้จริงเมื่อทั้งฝ่ายผู้ซื้อและผู้ผลิตกำหนดค่าที่ยอมรับได้ร่วมกันล่วงหน้า โดยระบุระดับ AQL แยกตามผลกระทบของข้อบกพร่อง:
ระดับข้อบกพร่อง (Defect Class) | ตัวอย่างอาการที่พบ | ค่า AQL ทั่วไป | แนวทางจัดการเมื่อตรวจพบ |
|---|---|---|---|
Critical Defect | บรรจุภัณฑ์รั่วซึม, ปากขวดแตกบิ่นคม, พบสิ่งปนเปื้อนภายใน | 0.0 (Zero Tolerance) | กักกันทั้งลอตทันที ไม่อนุญาตให้ใช้ค่าเฉลี่ยสถิติ |
Major Defect | เกลียวคอขวดบิดเบี้ยวทำให้ปิดฝาไม่สนิท, ขนาดคอขวดหลุดพิกัด | 1.0 – 2.5 | ปฏิเสธลอตหรือคัดแยกชิ้นงานตามข้อตกลง |
Minor Defect | รอยขีดข่วนบาง ๆ บนผิวขวด, สีเพี้ยนเล็กน้อยในจุดที่ไม่บดบังฉลาก | 4.0 | บันทึกข้อมูลและแจ้งเตือนผู้ผลิตเพื่อเฝ้าระวังรอบถัดไป |
ขั้นตอนใช้ Sampling Plan และการตัดสินใจรับหรือกักลอต
การนำ sampling plan ตามตารางมาตรฐานสากลมาใช้ ต้องปฏิบัติตามลำดับขั้นตอนทางสถิติอย่างเคร่งครัดเพื่อรักษาความถูกต้องของผลตรวจ:
- เทียบขนาดลอตกับรหัสตัวอักษร (Code Letter): นำจำนวนชิ้นทั้งหมดในลอตไปเปิดตาราง ISO 2859-1 เพื่อหารหัสตัวอักษรสำหรับสุ่มตัวอย่าง เช่น ขนาดลอต 35,000 ชิ้น ภายใต้การตรวจระดับ Normal Level II จะตรงกับ Code Letter "K"
- กำหนดจำนวนตัวอย่าง (Sample Size): ตัวอักษร "K" กำหนดให้สุ่มตรวจตัวอย่างจำนวน 125 ชิ้น
- ตรวจสอบค่า Ac (Acceptance) และ Re (Rejection): เมื่อเทียบจำนวน 125 ชิ้นกับระดับ AQL ที่ตกลงกัน เช่น ที่ AQL 2.5 ค่า Ac คือ 7 ชิ้น และ Re คือ 8 ชิ้น
- บันทึกผลและตัดสินสถานะลอต:
- หากพบของเสียประเภท Major รวมกันไม่เกิน 7 ชิ้น ให้ อนุมัติรับลอต (Pass)
- หากพบของเสียตั้งแต่ 8 ชิ้นขึ้นไป ให้ กักกันลอต (Quarantine) เพื่อส่งเรื่องเข้าที่ประชุมร่วมระหว่างฝ่ายผลิตและจัดซื้อ
การจัดการข้อบกพร่องวิกฤตและความปลอดภัยของบรรจุภัณฑ์
หลักการสำคัญที่สุดในการตรวจรับบรรจุภัณฑ์คือ ความปลอดภัยไม่มีค่าเฉลี่ย หากสุ่มตรวจพบของเสียระดับ Critical แม้เพียง 1 ชิ้นจากขนาดตัวอย่างทั้งหมด ลอตดังกล่าวจะต้องถูกปรับสถานะเป็น "กักกันทันที" โดยไม่นำตัวเลข AQL ของกลุ่ม Major หรือ Minor มาถัวเฉลี่ย
การพบข้อบกพร่องระดับวิกฤตชี้ให้เห็นว่าเกิดความผิดปกติรุนแรงในกระบวนการผลิต เช่น อุณหภูมิหลอมเหลวผิดพลาดจนชิ้นงานเปราะ หรือระบบดักจับสิ่งแปลกปลอมล้มเหลว ทางฝ่าย QA ต้องออกใบแจ้งของเสีย (Corrective Action Request: CAR) และระงับการนำเข้าสายบรรจุจนกว่าจะตรวจสอบสาเหตุรากเหง้า (Root Cause) ครบถ้วน
แนวทางลดความแปรปรวนของคุณภาพบรรจุภัณฑ์ตั้งแต่ต้นทาง
ปัญหาข้อบกพร่องที่พบในขั้นตอนตรวจรับมักมีต้นตอมาจากความไม่ชัดเจนของข้อตกลงทางเทคนิค การเลือกใช้ กลุ่มขวดและกระปุกพลาสติกมาตรฐานอุตสาหกรรม ร่วมกับผู้ผลิตที่มีระบบควบคุมคุณภาพการขึ้นรูปอย่าง Union Thai Polyplast ช่วยลดความเสี่ยงด้านมิติที่คลาดเคลื่อนได้ตั้งแต่ก่อนเปิดแม่พิมพ์ การกำหนดค่าพิกัดความเผื่อ (Tolerance) ของแนวเกลียวและขนาดปากขวดร่วมกัน รวมถึงการจัดทำตัวอย่างขอบเขตยอมรับ (Boundary Samples) สำหรับประเมินรอยผิวสัมผัส ช่วยให้กระบวนการสุ่มตรวจหน้างานมีความรวดเร็ว แม่นยำ และลดอัตราการกักลอตซ้ำซ้อนได้อย่างเป็นรูปธรรม
ประเด็นที่พบบ่อยในการสุ่มตรวจรับบรรจุภัณฑ์
จุดตัดสินใจเชิงระบบเพื่อความต่อเนื่องของสายการผลิต
การนำเกณฑ์ทางสถิติมาใช้ในการตรวจรับบรรจุภัณฑ์ไม่ได้มีเป้าหมายเพื่อการจับผิด แต่เพื่อสร้างระบบคัดกรองที่มีหลักฐานชัดเจน เอกสารบันทึกการตรวจรับลอต (Lot Inspection Record) ที่สมบูรณ์ทำหน้าที่เป็นเครื่องมือสื่อสารทางเทคนิคระหว่างโรงงานบรรจุและผู้ผลิต เมื่อทุกฝ่ายอิงข้อมูลชุดเดียวกัน การปรับปรุงกระบวนการผลิตและการส่งมอบชิ้นงานให้ได้ตามข้อกำหนดการใช้งานจึงเกิดขึ้นได้อย่างต่อเนื่องและเป็นระบบ
เตรียมแบบสเปกบรรจุภัณฑ์และเกณฑ์การตรวจรับของท่าน เพื่อประเมินความเป็นไปได้เชิงวิศวกรรมร่วมกับทีมช่างเทคนิค
โทร: 08-9891-2078, 0-2707-6325